




Potensa vs Fòrsa de sprescion inta saldatua ERW: Trovâ o giusto equilibrio pe-a produçion de cannæ stabile
Presentaçion
Se ti l'æ passou assæ de tempo d'in gio à un moin à cannæ ERW, ti sa che i problemi de saldatua de ræo compariscian sensa avvertimento.
Pe commun, i primmi segni son piccin.
Quarche scciuppâ pöco commun vexin a-o ponto V.
Unna sciortia un pittin ciù pesante.
Magari o cô da cuxia de saldatua o l'aspëta despægio da-o normale.
In sciô prinçipio, a produçion a va avanti.
Dapeu i problemi comensan à comparî.
I test idro comensan à falli.
Compare de crenatue che s'asccianan.
De vòtte a saldatua a s'arve à un mòddo inaspëtou.
Quande questo o l'avvëgne, tanti operatoî guardan de botto o saldatô HF.
Controllan e impostaçioin de potensa.
Regolan a frequensa.
Quarchedun o l'accresce fiña a potensa, co-a speransa che ciù cado o destrighe o problema.
De vòtte questo o l'aggiutta.
Ben ben de spesso, o no l'é coscì.
De fæto, dòppo avei travaggiou con tanti produttoî de cannæ, un modello o se mostra ciù e ciù vòtte: o problema reale o no l'é delongo a potensa de saldatua.
De spesso, o ne vëgne da unna fòrsa de sprescion instabile.
Pe quello a comprenscion da relaçion tra a potensa de saldatua e a fòrsa de sprescion ERW a l’à tanto da fâ.
Tròppo pöca fòrsa de sprescion a crea un ligamme debole.
Tròppa fòrsa de sprescion a crea un desturbo eccescivo, un desgasto do rollo e de cuxitue de saldatua instabile.
A megio qualitæ de saldatua a ne vëgne da l'equilibrio – no solo che da unna potensa ciù erta ò da unna prescion ciù erta.
Sto fæto o l’é veo sorviatutto inta produçion de cannæ d’äsâ à carbònio à erta speditessa, donde di cangi piccin de parametri peuan influensâ a-a spedia a stabilitæ da saldatua.
À Machina à cannæ MIVI, i nòstri inzegnê de spesso veddan i clienti conçentrâse ben ben in scî parametri elettrichi tanto che no tëgnan conto de l’instabilitæ mecanica inta seçion de sprescion.
Pe-o sòlito l’é da quello che comensa o problema ascoso.
Tabella de respòste spedie
| Condiçion | Problema commun | Resultato de produçion |
|---|---|---|
| Potensa tròppo erta | Surriscaldamento | Saldatua bruxâ |
| Fòrsa de strenze tròppo bassa | Debole forgiatua | Saldatua à freido |
| Fòrsa de strenze tròppo erta | Eccescivo sciäto | Grande bava |
| Parametri equilibræ | Saldatua stabile | Saldatua fòrte |
Perché ciù potensa de saldatua a no resòlve delongo i problemi de saldatua
Un di erroî ciù frequenti inta produçion de ERW o l’é de suppoñe che unna saldatua debole a veu dî delongo unna potensa mancante.
O seunna lògico.
Se a saldatua a no l'é fòrte assæ, azzonze ciù potensa.
Ma a produçion a no fonçioña delongo coscì.
Noemme emmo visto ben ben di caxi donde l’aumento da potensa o l’à reiso a saldatua meno stabile.
Un cliente o l'à segnallou unna vòtta unna sciortia de fòrsa de saldatua in sce unna linia de cannæ d'äsâ a-o carbònio. A seu primma reaçion a l'é stæta d'aumentâ a produçion HF.
A-o prinçipio, e scciuppæ en vegnue ciù vixibile.
A zöna de saldatua a paiva ciù cada.
Tutto o paiva megio.
Quarche oa apreuvo, a bava a l'é vegnua ciù gròssa. A descoloraçion da saldatua a l'é aumentâ. O fallimento di test idro o l'é vegnuo ciù frequente.
O problema o no l'ea a mancansa de cado.
O l'ea tròppo cado.
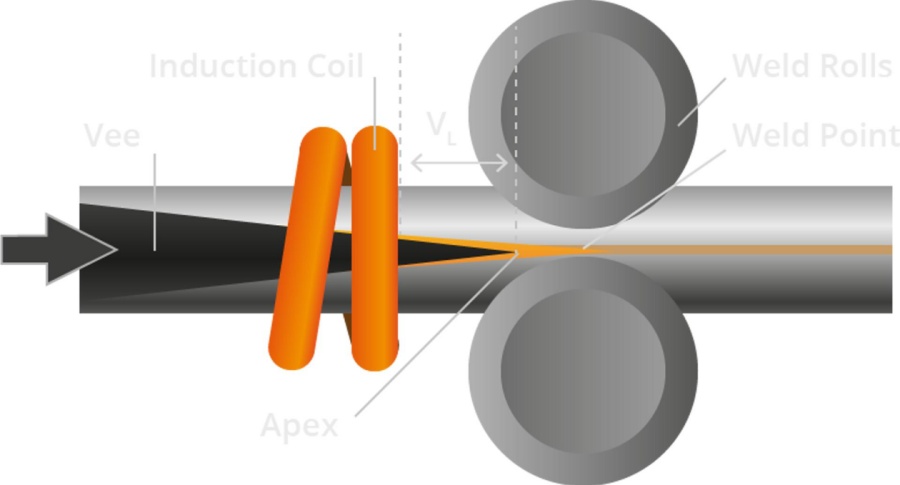
Ciù into dettaggio, tròppo cado ch'o l'intrâ inte l'aria V avanti che i bòrdi da striscia razzonzan a giusta streita.
Quello o cangia tutto.
In cangio de saldatua à forgia controllâ, i bòrdi da striscia se rescädan. Se verifica unn'oscidaçion eccesciva e o metallo deslenguou o comensa à sciortî feua avanti che i rolli à spremuo pòssan forgâ correttamente i bòrdi insemme.
Sto fæto pe-o sòlito o crea un comportamento de saldatua instabile.
I scintomi frequenti comprendan:
- Grande scciuppæ irregolare
- Cuxia de saldatua bruxâ
- Barra de feua eccesciva
- Oscidaçion pesante
- Perla de saldatua rugosa
Quande sti scintomi compariscian, l'aumento de l'influensa pe commun o rende ancon ciù grave a scituaçion.
Problemi commun provocæ da-a potensa de saldatua eccesciva
| Scintomo | Causa probabile | Risultato |
|---|---|---|
| Grande scciuppæ | Surriscaldamento | Saldatua instabile |
| Cuxia bruxâ | Potensa in eccesso | Saldatua debole |
| Oscidaçion | Cado eccescivo | Pescimo ligamme |
| Burr pesante | Pescimo equilibrio de calô | Descarto de materiale |
Un atro problema o l'é che l'influensa eccesciva de spesso a l'asconde o problema reale.
Comme exempio:
- Pescimo angolo à V
- Rolli de spremuo usæ
- Poxiçion impropia da bobina
- Debole prestaçioin de impeditoî
I operatoî peuan pensâ d'avei destrigou o problema con aumentâ a potensa.
In veitæ, an mascou solo a caxon a-a base.
Primma ò dòppo, i difetti tornan.
Pe sta raxon un proçesso de saldatua stabile o depende da ciù che da sola potensa elettrica.
A stabilitæ mecanica a l’importa o mæximo.
Un affidabile .Machina de saldatua à erta frequensaaggiutta à mantegnî un input de calô coerente, ma fiña o megio scistema de saldatua o no peu compensâ o scarso contròllo da sprescion.
Quell'equilibrio o l'é quello ch'o determina a qualitæ da saldatua.
Esperiensa in sciô campo di inzegnê MIVI
Inte tante linie de produçion ciù vegie, sorviatutto i moin con di gruppi de rollo consummæ, l'instabilitæ da saldatua a comensa de spesso inta seçion de sprescion ciufito che into mæximo saldatô.
Sto chì o l’é quarcösa che i nòstri inzegnê osservan de regola durante a diagnoxi de machine.
Un moin à cannæ o peu ancon fonçionâ.
A lestixe de produçion a peu arrestâ açettabile.
Ma unna vòtta che l’allineamento do rollo à sprescion o vëgne incoerente, a stabilitæ da saldatua a vëgne diffiçile da controllâ.
L'operatô o regola l'alimentaçion ciù e ciù vòtte.
O problema reale o l'arresta sensa destrigâ.
Pe quello a regolaçion da potensa a no dovieiva mai ëse l'unica soluçion.
A seçion de sprescion a dev'ëse valuâ insemme.
Bassa fòrsa de sprescion: unna caxon commun de saldatue debole
In confronto a-a potensa eccesciva, a bassa fòrsa de sprescion a l'é de spesso ciù diffiçile da identificâ.
Perché?
Pecöse a saldatua a peu pâ normale de feua.
L'é quello ch'o rende sto problema pericoloso.
A perla de saldatua a peu pâ açettabile.
E scciuppæ no peuan pâ anormale.
A speditessa da linia a peu restâ stabile.
Tutto o pâ ben.
Fin à quande no comensa e preuve.
Dapeu compariscian di difetti.
Perdita d'idro.
Asccianâ e crenatue.
Indicaçioin UT.
Sto fæto o succede perché i bòrdi da striscia vegnivan rescädæ, ma no forgæ insemme con assæ de prescion.
Quello o veu dî che o ligamme o l'é arrestou incompleto.
Drento da cuxia da saldatua, i òscidi peuan ëse imprexonæ tra i bòrdi da striscia.
Pe feua, tutto o pâ açettabile.
De drento, a saldatua a l'é debole.
Sto tipo de difetto o l’é frequente inte:
- Produçion de miage sottî
- Linie à grande speditessa
- Seçioin de spremuo usæ
- Pescimo allineamento do rollo
O problema da reixe o l’é sencio.
Solo o cado o no crea unna fòrte saldatua ERW.
A prescion a completa a saldatua.
Sensa unna fòrsa de sprescion assæ, no peu avvegnî un corretto ligamme de forgia.
Problemi commun provocæ da-a bassa fòrsa de sprescion
| Problema | Causa de reixe | Reisego de produçion |
|---|---|---|
| Saldatua à freido | Bassa prescion | Cuxia debole |
| Pescimo ligamme | Strenzo insuffiçente | Guasto de l'idro |
| Incluxon de l’òscido | Debole forgiatua | Difetto interno |
| Crepatua de cuxe | Saldatua incompleta | Denonçia do cliente |
o seu o l'é o motivo pe-o quæ a fòrsa de sprescion ERW a l'é coscì critica.
O determina se i bòrdi da striscia rescädâ se ligan effettivamente à unna fòrte cuxia de saldatua.
Inte sta fase, anche unna variaçion picciña de prescion a peu creâ de gren differense inta qualitæ da saldatua.
Sto chì o l'é veo sorviatutto inta produçion à speditessa erta.
Unna stalla . Machina da mulin à cannæ ERWzeuga un ròllo importante chì.
A rigiditæ da machina, a stabilitæ de l'erbo, e condiçioin do portæ e a preçixon do rollo à sprescion influensan tutte a coerensa da prescion.
Se a seçion de sprescion a vibra ò l’allineamento o se dirizze, a prescion a vëgne instabile.
Dapeu a qualitæ da saldatua a vëgne imprevedibile.
Un problema che tanti operatoî no dan a mente
Ecco quarcösa che veddemmo de spesso.
Un operatô o nòtta de saldatue debole.
O l'accresce o poei.
A saldatua a falla ancon.
Dapeu o l'accresce aggrescivamente a prescion de sprescion.
Ora o burr o vëgne eccescivo.
L'usura do rollo a l'accelera.
A linia a vëgne ancon meno stabile.
À quello ponto, segge a potensa che a prescion son feua d'equilibrio.
L’é chì che tanti problemi de saldatua vëgnan diffiçili da diagnosticâ.
Dæto che unna vòtta che diversci parametri van insemme, a caxon originale a vëgne ciù diffiçile da identificâ.
Pe quello i inzegnê con esperiensa pe-o sòlito valuan sti fattoî insemme:
- Potensa de saldatua
- Fòrsa de strenze
- Angolo à V
- Velocitæ de linia
- Condiçion de rollo
Osservando un solo parametro de ræo o problema o resòlve.
O scistema de saldatua o fonçioña comme un proçesso completo.
No comme impostaçioin isoæ.
Tròppa prescion a peu ascì creâ di problemi
Inta produçion de cannæ gh’é unn’atra malinteisa commun.
Çerti operatoî pensan:
Se unna bassa fòrsa de sprescion a pròvoca de saldatue debole, aloa l’aumento da prescion o dovieiva delongo megioâ a qualitæ da saldatua.
Quello o seunna raxonâ.
Ma inta produçion reale, tròppa prescion a crea un insemme despægio de problemi.
E de vòtte, quelli problemi en ancon ciù diffiçili da affrontâ.
A sovraprescion a l'é commun sorviatutto inte fabriche donde i operatoî çercan de compensâ a saldatua instabile con aumentâ mecanicamente a prescion do rollo.
A-o prinçipio, a saldatua a peu comparî ciù fòrte.
Ma dòppo quarche tempo, comensan à comparî di neuvi problemi.
A bava a vëgne ciù grande.
A perla de saldatua a se fa rugosa.
L'usura do rollo a l'accelera.
In sciâ fin, a stabilitæ da produçion a comensa à cheî.
Cossa Succede Durante l'Over Squeeze?
Quande a fòrsa de sprescion a vëgne tròppo erta, o metallo in sovercio o vëgne sforsou verso l'esterno durante a forgiatua.
Sto fæto o crea tròppo invexendou.
O resultato o no l'é unna megio saldatua.
A-o conträio, a zöna de saldatua a vëgne mecanicamente instabile.
I scintomi tipichi comprendan:
- Barra de feua eccesciva
- Grande saldatua sciätâ
- Pescima forma de perla
- Deformaçion da superfiçie
- Aumento de l'usura do rollo
Problemi commun provocæ da-a streita eccesciva
| Problema | Raxon | Risultato |
|---|---|---|
| Grande bava | Strenzo eccescivo | Descarto de materiale |
| Perla de saldatua rugosa | Sopra forgiatua | Difetti de superfiçie |
| Usura do rollo | Erta carrega mecanica | Costo de manutençion |
| Tenscion de portâ | Prescion in eccesso | Duâ da machina ciù curta |
Sto problema o vëgne ciù grave inte linie de produçion à speditessa erta.
Perché?
Pecöse à erta speditessa de linia, anche di cangi de prescion piccin peuan provocâ de gren differense into flusso de metallo.
Quello o veu dî che a fòrsa de sprescion eccesciva a peu destabilizzâ a-a spedia a cuxia da saldatua.

Esperiensa in sciô campo MIVI
À MIVI, emmo visto sto problema de spesso in scî ciù vegi moin à cannæ.
Sorviatutto quande:
- rolli de spremamento son portæ
- cuscioin an spaçio libero
- i erbi an vibraçion .
I operatoî aumentan a prescion pe compensâ.
Quello o crea unna reaçion à cadeña.
Pe primma cösa, a bava a l'aumenta.
Dapeu l'usura do rollo a vëgne ciù spedia.
De lì à un pittin, a conscistensa da saldatua a comensa à cazze.
O vero problema o no l'é ciù solo che a saldatua.
O vëgne un problema de stabilitæ mecanica.
Pe quello a fòrsa de sprescion stabile a depende ben ben da-a rigiditæ da machina e da-a preçixon do rollo.
Un modello de moin à tubo affidabile e di rolli de sprescion allinæ correttamente fan unna differensa importante.
H2 Comme trovâ o giusto bilançio de saldatua
Sta chì a l’é a domanda che tutti i produttoî de cannæ veuan respondighe.
Quæ o l’é o megio equilibrio tra a potensa de saldatua e a fòrsa de sprescion ERW?
Despiaxei che no gh’é un numero universale.
L'ambiente ideâ o depende da ciù fattoî de produçion.
Comme:
- Diametro do tubo
- Spessore da miagia
- Grado d'äsâ
- Velocitæ de produçion
- Angolo à V
- Frequensa de saldatua
Pe quello i operatoî con esperiensa de ræo se basan in sce un parametro fisso.
A-o conträio, se conçentran in sce l'equilibrio de saldatua.
Comm'o l'é o bon bilançio de saldatua?
Quande a potensa e a fòrsa de sprescion son correttamente equilibræ, a saldatua a vëgne stabile.
Pe commun se vedde:
- Sciugge lisce
- Cuxia de saldatua stabile
- Dimenscion de bava coerente
- Fòrte ligamme de saldatua
- Basso tasso de difetti
A linia de produçion a fonçioña sensa problemi.
I exiti di test arrestan stabili.
I lamenti di clienti cazzan.
Megio töa de bilançio de saldatua
| Parametro | Tròppo basso | Tròppo erto | Condiçion ideale |
|---|---|---|---|
| Potensa de saldatua | Rescädamento debole | Surriscaldamento | Cado stabile |
| Fòrsa de strenze | Debole forgiatua | Eccesso de sciäto | Bonding corretto |
| Velocitæ de linia | Bassa produçion | Saldatua instabile | Produçion equilibrâ |
L'obiettivo o l'é sencio.
Scaldâ i bòrdi da striscia a-a giusta temperatua de forgiatua.
Dapeu applicâ unna fòrsa de sprescion ch’abbasta pe remeuve i òscidi e ottegnî un ligamme completo.
No ciù.
No meno.
Quell'equilibrio o crea unna saldatua stabile.
Fattoî ciave che influensan l'equilibrio da saldatua
| Fattô | Influensa |
|---|---|
| Dimenscion do tubo | Influensa a fòrsa de sprescion |
| Spessore da miagia | Influensa o rescädamento |
| Grado do materiale | Influensa o comportamento de saldatua |
| Velocitæ de produçion | Influensa l'intrâ de calô |
Unna stalla . Linia de produçion de cannæ riondo pe-o sòlito o mantëgne unna megio coerensa de saldatua perché l’allineamento da machina e a stabilitæ do proçesso en ciù fòrti.
Sto fæto o l'é importante sorvetutto pe-i produttoî che produxan di cannæ strutturali à erta speditessa.

Comme verificâ se a qualitæ da saldatua a l'é pe in davei boña
Sto chì o l'é un atro ponto importante.
Unna boña apparensa da saldatua a no veu dî delongo unna boña qualitæ da saldatua.
L'é chì che tante fabriche fan di erroî.
A cuxia de saldatua a l'aspëta ben.
A produçion a va avanti.
Dapeu e lamente di clienti compariscian ciù tardi.
Pe quello l'ispeçion a l'à da fâ.
De preuve de confiansa conferman se a qualitæ da saldatua a l'é davei stabile.
Gh'é trei prinçipæ metodi d'ispeçion deuviæ inta produçion de cannæ ERW.
Test de l'idro
E preuve de l'idro verifican se o cannæ o peu rescistî a-a prescion interna.
O l'aggiutta à identificâ:
- Perdia
- Creppe de cuxe
- Ligamme debole
Se a fòrsa de sprescion a l'é tròppo bassa, o fallimento di test idro o vëgne commun.
Pe-o sòlito sto chì o l’é o primmo segno de un ligamme de saldatua debole.

Test d'asccianamento
A preuva d'asccianâ a valuta a duttilitæ da saldatua.
O cannaggio o vëgne comprimisso fin à quande no se verifica a deformaçion.
Sto test o l'aggiutta à revelâ:
- Fessamento da saldatua
- Avertua de cuxia
- Frattua fragile
Unna saldatua debole pe-o sòlito a falla a-a spedia durante l’asccianâ.

Ispeçion UT
I test à ultrasoin son essençiæ pe relevâ di difetti interni.
Questo o comprende:
- Mancansa de fuxon
- Incluxon de l’òscido
- Creppe interne
Sto metodo o l'é sorvetutto importante pe-i cannæ strutturali e industriæ d'erta qualitæ.
Pecöse çerti difetti de saldatua no se peuan vedde da-a superfiçie.
Tabella de scintexi de l'ispeçion
| Metodo de verifica | Descoverze | Scopo prinçipâ |
|---|---|---|
| Test de l'idro | Perdia | Rescistensa a-a prescion |
| Test d'asccianamento | Creppe | Ductilitæ de saldatua |
| Ispeçion UT | Difetti interni | Integritæ da saldatua |
Inte sta fase, i exiti de verifiche contan l'istöia vea.
No l'apparensa.
No scciuppæ.
No de ipòtexi.
A boña qualitæ da saldatua a dev'ëse verificâ pe mezo de unn'ispeçion segua.
Comme i moin à cannæ MIVI megioan a stabilitæ da saldatua
Dòppo avei analizzou a potensa de saldatua e a fòrsa de sprescion ERW, unna cösa a vëgne ciæa.
A saldatua stabile a no l’é solo che unna regolaçion di parametri.
A stabilitæ da machina a l’à da fâ co-o mæximo.
Fiña i operatoî con esperiensa an de difficoltæ into mantegnî unna qualitæ de saldatua coerente quande a mæxima machina a no l’à de rigidixe, de preçixon d’allineamento ò de prescion de sprescion stabile.
Pe sta raxon a qualitæ de l'attressamento a zeuga un ròllo mai tanto critico inta produçion de ERW.
Un moin à cannæ con unna scarsa stabilitæ strutturale de spesso o crea di problemi de saldatua che se repiggian.
A-o prinçipio sti problemi peuan pâ piccin.
Un pittin de vibraçion.
Liggero desallineamento do rollo.
Liberaçion minore do cuscinetto.
Ma sotta unna produçion continua, sti problemi mecanichi piccin vëgnan ben ben ciù grendi.
Influensan:
- Conscistensa de prescion de sprescion
- Stabilitæ da cuxia de saldatua
- Controllo de bave
- Qualitæ do produto
In sciâ fin, aumentan:
- Tasso de rottami
- Tempo de fermâse
- Costo de manutençion
Cossa o rende un moin à cannæ adatto pe-a saldatua ERW stabile?
Un moin à cannæ ERW de confiansa o dovieiva fornî:
- Seçion de formaçion stabile
- Fòrte rigiditæ de machina
- Allineamento preçiso do rollo de sprescion
- Sistema de saldatua HF affidabile
- Bassa vibraçion durante o fonçionamento
Sti fattoî influensan direttamente a coerensa da saldatua.
Prestaçioin da machina vs stabilitæ da saldatua
| Condiçion da machina | Resultato da saldatua |
|---|---|
| Pescima rigiditæ | Saldatua instabile |
| Vibraçion de rollo | Fòrsa de sprescion incoerente |
| Pescimo allineamento | Debole qualitæ de saldatua |
| Machina stabile | Prestaçioin de saldatua affidabile |
À Machina à cannæ MIVI, o progetto de machine o se conçentra ben ben in sciâ stabilitæ da saldatua.
Questo o comprende l’ottimizzaçion de:
- Formando a rigiditæ da seçion
- Preçixon de l'erbo
- Allineamento do rollo
- Stabilitæ da seçion de sprescion
- Effiçensa de saldatua à erta frequensa
L'obiettivo o l'é sencio.
Rende a saldatua ciù stabile.
Redue i difetti.
Megioâ a reisa da produçion.
Perché i clienti fan l'upgrade a-i moin à cannæ MIVI
Tanti produttoî se mettan in contatto co-o MIVI pe-a mæxima raxon.
A seu linia de produçion ch'a l'existe a l'é ancon in deuvia.
Ma a qualitæ da produçion a vëgne diffiçile da controllâ.
E lamente commun comprendan:
- Difetti de saldatua frequenti
- Fallimenti di test idro
- Barra eccesciva
- Usura do rollo
- Erto costo de manutençion
Inte tanti caxi, o problema o no l’é solo che i parametri de saldatua.
A l’é a stabilitæ da machina.
Un megio moin à cannæ o crea de megio condiçioin de saldatua.
Quello o rende ben ben ciù façile l’ottimizzaçion di proçesci.
Avvantaggi de MIVI
✔ 20+ anni d'esperiensa de produçion
✔ Lavoraçion de preçixon
✔ Struttua stabile da machina
✔ Prestaçioin de saldatua affidabile
✔ Costo de manutençion ciù basso
Pe-i produttoî che produxan:
- Cannæ d'äsâ a-o carbònio
- Cannæ riondo
- Tubi quaddræ
- Cannæ strutturali
a stabilitæ da machina a vëgne un avvantaggio competitivo importante.
Concluxon
Inta saldatua ERW, tanti problemi de produçion pan ëse di problemi elettrichi.
Ma dòppo unn'attenta analixi, a caxon a-a base a l'é de spesso ciù complessa.
A qualitæ da saldatua a depende da l'equilibrio.
No solo o poei.
No solo prescion.
A relaçion tra a potensa de saldatua e a fòrsa de sprescion ERW a determina se a qualitæ da saldatua a l’arresta stabile.
Tròppa potensa a crea o surriscaldamento.
Tròppo pöca fòrsa de sprescion a crea un ligamme debole.
Tròppa prescion a pròvoca unna sciortia eccesciva e un desgasto mecanico.
O megio resultato de saldatua o ne vëgne da l’equilibrio de trei fattoî ciave:
- Potensa de saldatua
- Fòrsa de sprescion ERW
- Velocitæ de produçion
Quande sti parametri travaggian insemme, i produttoî ottëgnan:
- Cuxitue de saldatua ciù fòrte
- Tasso de difetto ciù basso
- Megio reisa de produçion
- Costo de fonçionamento ciù basso
A saldatua stabile a no l'é mai pe un caxo.
O ne vëgne da-a giusta machina, da-o giusto proçesso e da-o giusto contròllo di parametri.
Se a vòstra linia de produçion a soffre de:
- Sciugge eccescive
- Fessamento da cuxia de saldatua
- Fallimento do test idro
- Barra eccesciva
o peu ëse tempo de valuâ tanto i parametri de saldatua comme e condiçioin da machina.
Unna diagnoxi profescionale de spesso a mostra a vea caxon ben ben ciù a-a spedia.
L’aumento da potensa de saldatua o peu resòlve i problemi de saldatua debole?
No delongo.
Inte tanti caxi, l'aumento de l'influensa o l'asconde solo che o problema reale.
A caxon a-a base a peu ëse unna fòrsa de sprescion instabile ò un scarso allineamento da machina.