


Comme megioâ a qualitæ da saldatua HF inti moin à cannæ? A guidda completa de l’inzegneria (2026)
Se veu megioâ a qualitæ da saldatua HF inte un moin à cannæ, conçentrâve in sce sette fattoî ciave:
- Preparaçion stabile do bòrdo da striscia
- Corretto angolo à V
- Corretta potensa de saldatua HF
- Fòrsa de sprescion equilibrâ
- Bon condiçion de barra de ferrite
- Velocitæ de linia stabile
- Refreddamento efficaçe da saldatua
A ciù parte di difetti de saldatua son provocæ da disequilibrio di parametri ciufito che potensa insuffiçente. Un proçesso de saldatua stabile o domanda che tutte e fase do moin à cannæ travaggian insemme.

Principæ da portâ
| Fattô critico | Importansa | Impatto tipico |
|---|---|---|
| Qualitæ do bordo da striscia | ★★★★★ | Determina a coerensa da fuxon di bordi |
| Controllo de l'angolo à V | ★★★★★ | Controlla a conçentraçion de calô |
| Potensa de saldatua HF | ★★★★★ | Fornisce un rescädamento de bòrdi suffiçiente |
| Fòrsa de strenze | ★★★★★ | Produxe a saldatua de forgia à stato sòlido |
| Condiçion da barra de ferrite | ★★★★☆ | Megioa a reisa do flusso magnetico |
| Stabilitæ da speditessa de linia | ★★★★☆ | Mantëgne un input de calô coerente |
| Sistema de refreidamento | ★★★★☆ | Controlli microstruttua de saldatua |
| Preçixon de formaçion | ★★★★★ | Assegua un corretto allineamento di bòrdi |
Inte l'industria di cannæ d'äsâ ch'a l'é assæ competitiva d'ancheu, a qualitæ da saldatua a l'é vegnua à ëse un di indicatoî ciù importanti da prestaçion complesciva d'un moin à cannæ. Che se produxe di cannæ strutturali, di cannæ pe mobili, di componenti de machine ò di cannæ de construçion, i produttoî s'aspëtan che ògni cuxia de saldatua a resciste a-e preuve d'asccianamento, a-e preuve de prescion idrostatica e a-o serviçio à longo raggio sensa fallimento.
À tutti i mòddi, tanti dirizzenti de produçion pensan pe errô che l’aumento da potensa do saldatô HF da solo o destrighià i problemi de saldatua. In veitæ, a saldatua HF a l’é un scistema de produçion completo ciufito che unn’operaçion sencia. Ògni seçion da linia de produçion – da l'intrâ da striscia e i rolli de formaçion a-a bobina d'induçion, i rolli à sprescion, o scistema de refreidamento e a seçion de dimenscion – a l'influensa direttamente a qualitæ da saldatua finale.
A saldatua à induçion à erta frequensa a l’é un proçesso à stato sòlido donde a corrente elettrica a se conçentra longo i bòrdi da striscia tanto che s’avvexiñan à l’apiçe da saldatua. I bòrdi rescädæ dapeu vëgnan forgæ insemme sotta prescion de squeeze-roll, con espulse di òscidi e di contaminanti tanto che se crea un ligamme metallurgico continuo. I tipichi angoli à V compreixi pe l'äsâ son d'in gio à 2-5°, sciben che l’impostaçion ottimale a depende da-a dimenscion do cannæ, da-o materiale e da-a configuraçion do moin.
Dæto che o proçesso o depende da-a coordinaçion preçisa de diverse variabile, anche de deviaçioin picciñe peuan creâ di difetti comme:
- Cuxe averte
- Saldatue à freido
- Bruxo-attraverso
- Poroxitæ
- Flash de saldatua eccescivo
- Crepatua di bòrdi
- Difetti da linia çentrale da saldatua
- Pescima prestaçion de test d'asccianamento
Incangio de trattâ sti scintomi de pe loiatri, i produttoî de successo adottan unna metodologia scistematica pe resòlve i problemi ch’a valuta o proçesso de saldatua completo.
nterativa Tabella de resoluçion di problemi de saldatua HF
Uña de mainee ciù spedie pe diagnosticâ i problemi de saldatua a l’é d’identificâ primma o difetto vixibile e dapeu tracciâlo torna a-a variabile de proçesso ciù probabile.
| Scintomo de produçion | Causa poscibile | Açion consciderâ |
|---|---|---|
| Cuxia averta | Fòrsa de sprescion insuffiçente | Aumentâ a prescion de sprescion e verificâ l'allineamento do rollo |
| Saldatua à freido | Basso input de calô | Aumentâ a potensa HF ò redue a speditessa de linia |
| Bruxo-attraverso | Input de calô eccescivo | Redue a potensa HF ò aumentâ a lestixe de produçion |
| Crepatua di bòrdi | Pescima condiçion do bòrdo da striscia | Ispeçionâ a qualitæ da striscia e a preparaçion di bòrdi |
| Poroxitæ | I bòrdi de strisce brutti ò oscidæ | Remette l'euio, a ruggia e i contaminanti avanti de saldâ |
| Flash eccescivo | Strenze eccescivamente | Redue a fòrsa de sprescion e confermâ o giusto angolo à V |
| Cuxia de saldatua instabile | Poxiçion errâ da bobina d'induçion | Regolâ a distansa e l’allineamento da bobina à l’apiçe |
| Guasto frequente da saldatua | Desequilibrio de proçesci multipli | Revixonâ a formaçion, a saldatua, o refreidamento e a dimenscion insemme |
Sta metodologia diagnòstica a l’é ciù boña che cangiâ i parametri de saldatua à un mòddo casuale perché i ciù tanti guasti de saldatua ne vëgnan da l’interaçion de ciù variabile de proçesso ciufito che da un solo guasto de l’apparecchiaçion.
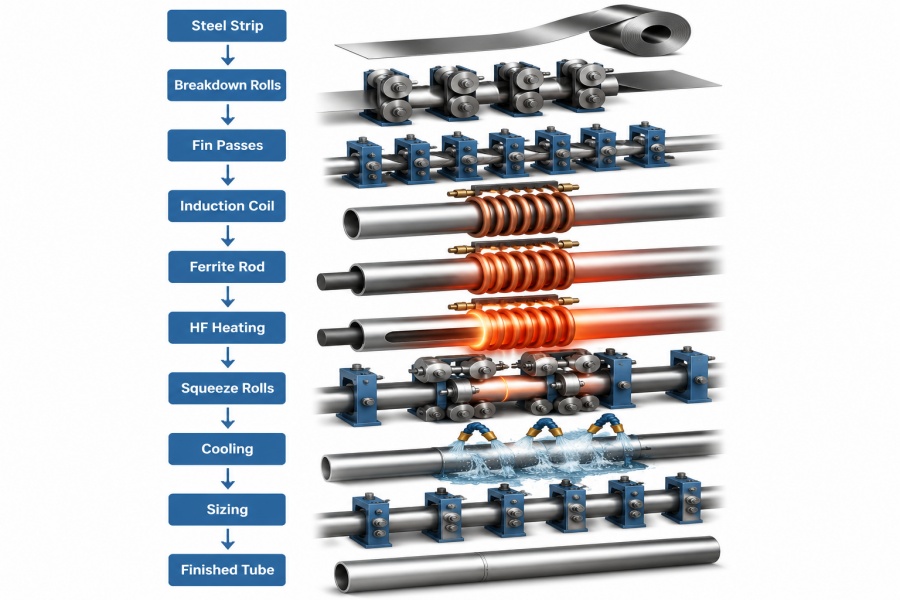
Cosa determina a qualitæ da saldatua HF?
Tanti inzegnê fan unna domanda sencia:
Quæ o l’é o scingolo fattô ciù importante ch’o l’influisce in sciâ qualitæ da saldatua HF?
A respòsta a l’é . no gh'é un fattô sencio.
A qualitæ da saldatua HF a l’é determinâ da l’equilibrio de ciù variabile ligæ fra de loiatre. O megioamento de un solo parametro – comme l’aumento da potensa de saldatua – de ræo o l’elimina i difetti se a presentaçion da striscia, l’angolo à V ò a fòrsa de sprescion arrestan incorretti. I operatoî de moin à cannæ con esperiensa trattan donca a seçion de saldatua comme un proçesso intregou ciufito che unna colleçion de machine independente.
I fattoî prinçipæ ch’influensan a qualitæ da saldatua comprendan:
1. Qualitæ da striscia d'äsâ
A striscia a deve avei:
- Spessore uniforme
- Netti i bòrdi
- Bave minime
- Compoxiçion chimica stabile
- Propietæ mecaniche coerente
Anche di appægi de saldatua HF avansæ no peuan compensâ a scarsa qualitæ de strisce che vëgnan. E variaçioin inte condiçioin di bòrdi ò inta conscistensa do mateiâ de spesso pòrtan à un rescädamento instabile e à de debole cuxe de saldatua.
2. Preçixon da seçion de formaçion
Avanti che comense a saldatua, a striscia a dev'ëse formâ inte unna forma tubolare preçisa.
A scarsa formaçion a peu portâ à:
- Presentaçion de bordi despægi
- Discordansa de bordi
- Angolo à V instabile
- Strippa vagabondo
- Repiggio eccescivo
Sti problemi reduxan a conçentraçion de corrente in sciô ponto ciù erto da saldatua e accrescian a probabilitæ de unna fuxon incompleta.
3. Geometria de l'angolo à V
L’angolo à V o determina comme a corrente elettrica a se conçentra in scî bòrdi da striscia primma da forgâ.
Se l’angolo V o l’é tròppo grande:
- O cado o se desperde.
- L'effiçensa da saldatua a se diminuisce.
- O consummo de potensa o l'aumenta.
Se l’angolo V o l’é tròppo piccin:
- Peu verificâse un arco tempoio.
- A distribuçion do cado a vëgne instabile.
- A conscistensa da saldatua a se pezoa.
O mantegnî un angolo à V stabile o l’é donca essençiale pe ottegnî unna qualitæ de saldatua coerente.

4. Fòrsa de strenze
I rolli de sprescion fan ciù che appressâ o tubo serrou. A seu fonçion primmäia a l’é de forgâ i bòrdi da striscia rescädâ insemme, tanto che espulsan di òscidi deslenguæ e de impuritæ.
A fòrsa de sprescion incorretta a peu produe:
- Ligamme metallurgico debole
- Flash de saldatua eccescivo
- Reduçion do spessô da miagia
- Impreçixoin dimenscionale
A giusta regolaçion a l’assegua unna boña saldatua à stato sòlido con de propietæ mecaniche coerente.
5. Bobina d’induçion e Prestaçioin de ferrite
A bobina d’induçion a fornisce de l’energia à erta frequensa, tanto che a barra de ferrite a conçentra o campo magnetico verso a saldatua V.
Unna barra de ferrite dannezzâ ò unna bobina d’induçion poxiçionâ pöco ben a peu redue a reisa do rescädamento, aumentâ o consummo d’energia e creâ de temperatue de saldatua instabile. L’ispeçion de routine de sti componenti a l’aggiutta à mantegnî a coerensa do proçesso.
6. Raffreddamento e Dimenscionamento
Dòppo a saldatua, o refrescamento controllou o stabilizza a microstruttua da saldatua primma che o tubo o l’intrâ inta seçion de dimenscionamento.
Un refrescamento impropio o peu portâ à:
- Tenscion ch'a l'arresta
- Distorscion
- Propietæ mecaniche redute
- Instabilitæ dimenscionale
A seçion de dimenscion dapeu a restaura o tubo a-e seu dimenscioin speçificæ sensa stressâ de ciù a cuxia saldâ da neuva.
Un di fattoî ciù tralasciæ inta saldatua HF a l’é a qualitæ do bòrdo da striscia d’äsâ. I operatoî de spesso se conçentran in sce l'aggiustamento da potensa de saldatua, da prescion de sprescion ò da speditessa da linia, sensa dâ a mente a-e condiçioin da striscia ch'a l'intrâ into moin. In veitæ, o proçesso de saldatua o comensa ben ben avanti da bobina d’induçion. Se i bòrdi da striscia son dannæ, contaminæ ò sciortii pöco ben, fiña o saldatô HF ciù avansou o no peu produe delongo unna saldatua sonora. O giusto progetto de passaggio d'aletta e a preparaçion de strisce son speçificamente destinæ à presentâ di bòrdi netti e paralleli a-a seçion de saldatua.
6. Raffreddamento e Dimenscionamento
Dòppo a saldatua, o refrescamento controllou o stabilizza a microstruttua da saldatua primma che o tubo o l’intrâ inta seçion de dimenscionamento.
Un refrescamento impropio o peu portâ à:
- Tenscion ch'a l'arresta
- Distorscion
- Propietæ mecaniche redute
- Instabilitæ dimenscionale
A seçion de dimenscion dapeu a restaura o tubo a-e seu dimenscioin speçificæ sensa stressâ de ciù a cuxia saldâ da neuva.

Mantegnî i bòrdi da striscia netti e uniformi
Un di fattoî ciù tralasciæ inta saldatua HF a l’é a qualitæ do bòrdo da striscia d’äsâ. I operatoî de spesso se conçentran in sce l'aggiustamento da potensa de saldatua, da prescion de sprescion ò da speditessa da linia, sensa dâ a mente a-e condiçioin da striscia ch'a l'intrâ into moin. In veitæ, o proçesso de saldatua o comensa ben ben avanti da bobina d’induçion. Se i bòrdi da striscia son dannæ, contaminæ ò sciortii pöco ben, fiña o saldatô HF ciù avansou o no peu produe delongo unna saldatua sonora. O giusto progetto de passaggio d'aletta e a preparaçion de strisce son speçificamente destinæ à presentâ di bòrdi netti e paralleli a-a seçion de saldatua.
Perché a qualitæ do bordo da striscia a l'é importante
A corrente HF pe natua a va apreuvo a-o percorso da ciù bassa rescistensa elettrica e a se conçentra longo i bòrdi da striscia apreuvo a-i effetti da pelle e da vexinansa. Quande tutti doî i bòrdi en lisci, paralleli e uniformi, o rescädamento o l'arresta in equilibrio e i rolli de sprescion peuan creâ unna fòrte saldatua de forgia.
À tutti i mòddi, i bòrdi dannæ desturban o flusso de corrente e a distribuçion do cado, con portâ à de condiçioin de saldatua instabile.
I tipichi difetti de bòrdi comprendan:
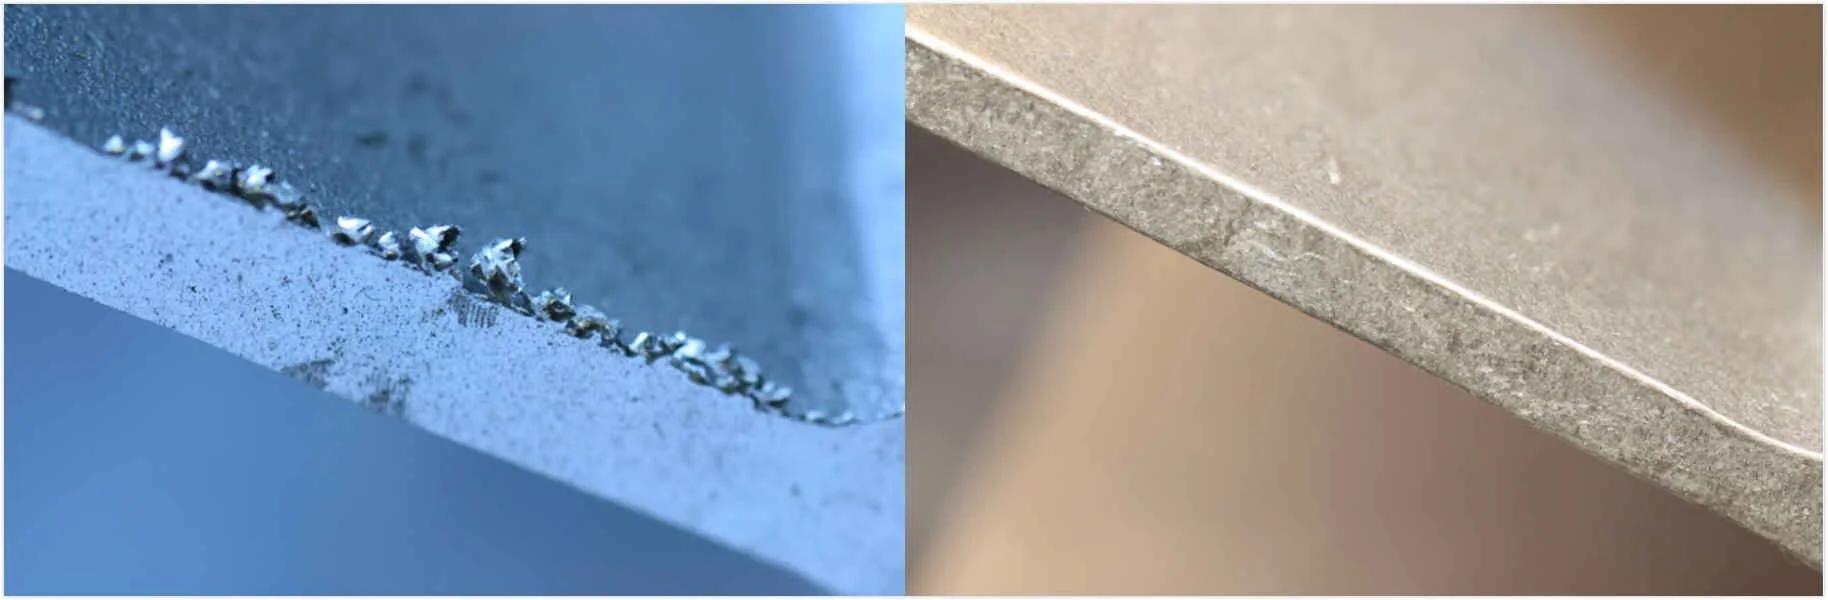
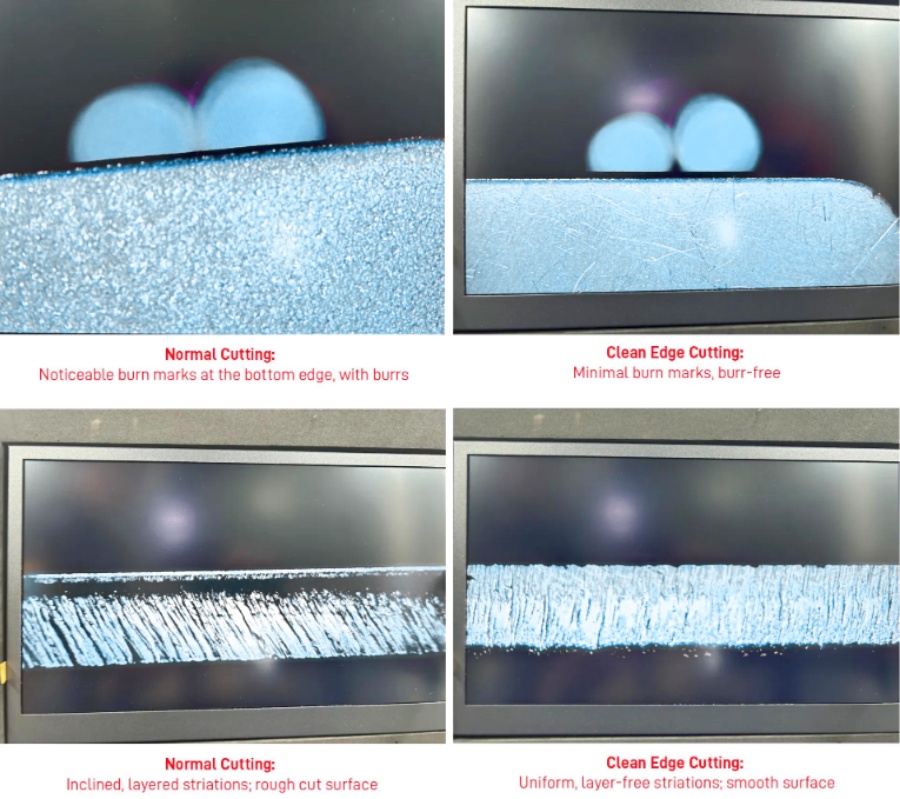
- Barrs dòppo a sciortia
- Ruggia ò scâ
- Contaminaçion de l'euio
- Ondulaçion di bòrdi
- Denti in scî bòrdi
- Graffi
- Sciorte
- Discordansa de bordi
Ciaschedun de sti difetti o cangia a mainea comme a corrente a viægia pe-a zöna V e o peu provocâ un surriscaldamento localizzou ò unna fuxon insuffiçente.
Problemi commun co-i bordi da striscia
| Condiçion do bordo da striscia | Influensa in sciâ saldatua | Açion consciderâ |
|---|---|---|
| Burr | Pre-arco, corrente instabile | Megioâ a qualitæ de fessue |
| Ruggia | Pescimo contatto elettrico | Remove avanti da produçion |
| Petròlio | Poroxitæ | Nettezzâ a superfiçie da striscia |
| Bordo ondulato | Angolo à V instabile | Formaçion corretta |
| Dent in sciô bòrdo | Pescimo allineamento di bòrdi | Refuâ a bobina dannezzâ |
| Fetta | Incluxon de l’òscido | Megioâ o proçesso de sciortia |
E bave son ciù arresegæ de quello che tanti operatoî se rendan conto
Unna bava erta sôo che pöche dexime parte de un millimetro a peu cangiâ scignificativamente a mainea che i bòrdi da striscia s’incontran.
In cangio de fâ o contatto completo a-o mæximo tempo, unna banda a tocca primma.
Sto fæto o provoca:
- Conçentraçion de corrente tempoia
- Surriscaldamento locale
- Pre-arco
- Intrappolaçion d'òscido
- Ligamme de saldatua debole
In sciâ fin sti difetti peuan comparî comme:
- Asccianâ e crenatue de prova
- Perdia idrostatica
- Indicaçioin à ultrasoin
- Avertua de cuxia de saldatua
L'orientamento de l'industria o recommanda de mantegnî i bòrdi de fessue lisci perché e bave e a rugositæ freñan a formaçion de saldatue coerente.
A chimica de l'äsâ a l'influisce ascì in sciâ qualitæ da saldatua
Sciben che i operatoî no peuan cangiâ a chimica de l'äsâ inta produçion, dovieivan capî a seu influensa.
Variaçioin inte:
- Carbònio
- Manganê
- Siliçio
- Fòsforo
- Sorfo
modificâ:
- Caratteristiche de rescädamento
- Deformaçion plastica
- Formaçion d’òscidi
- Comportamento de saldatua de forgia
Pe sta raxon, o cangio di fornitoî de bobine de vòtte o domanda de regolaçioin a-a potensa de saldatua ò a-e impostaçioin de sprescion.
Lista de contròllo de l'ispeçion prattica
Avanti de ògni turno de produçion, ispeçionâ:
✓ Conscistensa de larghessa da striscia
✓ Spessore da striscia
✓ Ertixe da bava
✓ Ruggia
✓ Contaminaçion de l'euio
✓ Cambra de bobina
✓ Danni a-i bordi
✓ Graffi de superfiçie
Çinque menuti de ispeçion peuan prevegnî de oe de tempo de fermâse ciù tardi.
Ottimizza l'angolo à V
Tra tutti i parametri de saldatua, l’angolo à V o l’é con tutta probabilitæ o ciù fäso.
Tanti operatoî çercan d’aumentâ a potensa de saldatua quande comparisce di difetti.
I inzegnê con esperiensa pe-o sòlito ispeçionan primma l’angolo à V.
L’angolo à V o l’é l’angolo compreiso formou da-i bòrdi da striscia che s’avvexiñan subito avanti che intran inti rolli de sprescion. O determina donde se conçentra a corrente à erta frequensa e donde se verifica o rescädamento. I tipichi angoli compreixi pe-a saldatua HF d’acciaio à carbònio son d’in gio à 2-5° (tanti moin de produçion fonçioñan into 3-6° gamma à segonda da dimenscion do cannæ e do strumento).
Fattoî che influensan l'angolo à V
L’angolo à V o l’é influensou da ciù che a regolaçion do rollo de guidda.
O l'é influensou ascì da:
- Preçixon de formaçion
- Disegno do passo de l'aletta
- Poxiçion do rollo de guidda
- Spessore da striscia
- Tolleransa a larghessa da bobina
- Strippa a molla
- Distansa da l'urtimo passo d'aletta a-i rolli de spremmâ
Pe questo i tecnici de moin à cannæ con esperiensa ispeçionan de longo a seçion de formaçion avanti de cangiâ i parametri de saldatua.
Resoluçion di problemi con l'angolo à V conscigliâ
| Osservaçion | Causa poscibile | Açion consciderâ |
|---|---|---|
| Angolo à V ciù largo che o normale | Rolli de guidda mesciæ | Regolâ e guidde |
| Angolo à V instabile | Pescima formaçion | Ispeçionâ i passi d'aletta |
| Pre-arco frequente | Avertua tròppo picciña | Aumentâ un pittin l'angolo V |
| Saldatua à freido | Avertua tròppo grande | Redue l'angolo à V |
| Pickup de rollo | Contatto prematuro de bordo | Controllâ torna l'attressamento de alette |
Conscigli prattichi pe-a produçion
I operatoî de moin con esperiensa pe commun van apreuvo à sti prinçippi:
- Mantegnî l'urtimo passaggio de l'aletta o ciù vexin che se pòsse a-i rolli de saldatua.
- Mantegnî a presentaçion scimmetrica di bordi.
- Evita o vagabondo da striscia.
- Monitorâ l’angolo à V tutte e vòtte che cangia a spessore da striscia.
- Controllâ torna i rolli de guidda dòppo ògni cangio de attressi.
- Verificâ l’allineamento da bobina d’induçion dòppo a manutençion.
E regolaçioin picciñe fæte fito de spesso prevëgnan di cäi difetti à valle.
Conscigli prattichi pe-a produçion
I operatoî de moin con esperiensa pe commun van apreuvo à sti prinçippi:
- Mantegnî l'urtimo passaggio de l'aletta o ciù vexin che se pòsse a-i rolli de saldatua.
- Mantegnî a presentaçion scimmetrica di bordi.
- Evita o vagabondo da striscia.
- Monitorâ l’angolo à V tutte e vòtte che cangia a spessore da striscia.
- Controllâ torna i rolli de guidda dòppo ògni cangio de attressi.
- Verificâ l’allineamento da bobina d’induçion dòppo a manutençion.
E regolaçioin picciñe fæte fito de spesso prevëgnan di cäi difetti à valle.

Equilibrio Potensa de Saldatua HF e Velocitæ de Linia
Se gh'é unna regolaçion che i operatoî fan ciù de spesso che quæ se segge atro, a l'é l'aumento da potensa de saldatua. Quande unna saldatua a pâ debole ò che unna preuva d'asccianâ a no riesce, a primma reaçion a l'é de spesso d'aumentâ l'impostaçion de potensa HF.
Despiaxei che sta metodologia de spesso a tratta o scintoma ciufito che a caxon.
A qualitæ da saldatua HF a depende da-o relaçion tra l'input de calô e a lestixe de produçion, no solo in sciô poei. O parametro ciave o l'é a quantitæ d'energia consegnâ à ògni metro de striscia. Se a lestixe da linia a cangia sensa unna regolaçion correspondente da potensa, cangian ascì a temperatua da saldatua e a struttua metallurgica. Di studdi an mostrou che o rappòrto tra a potensa de saldatua e a speditessa da linia (fattô d’input de calô), insemme a-a fòrsa de sprescion, o l’à unn’influensa importante in sciâ rescistensa a-a traçion, in sciâ tegna, in sciâ duessa e in sce l’intreghitæ da saldatua.
Perché l'input de cado o l'é importante
L'input de cado o determina se i bòrdi da striscia razzonzan a giusta temperatua de forgiatua avanti d'intrâ inti rolli de sprescion.
Tròppo pöco cado o se traduxe inte un ligamme incompleto.
Tròppo cado o pròvoca unna deslenguâ eccesciva, un lampo instabile e un consummo d'energia inutile.
L'obiettivo o l'é . no temperatua mascima, ma a corretta temperatua a-a corretta speditessa de produçion ..
Scintomi tipichi
| Scintomo | Causa probabile | Regolaçion consciderâ |
|---|---|---|
| Saldatua à freido | Input de calô tròppo basso | Aumentâ a potensa ò redue a speditessa |
| Bruxo-attraverso | Input de calô tròppo erto | Redue a potensa ò aumentâ a speditessa |
| Flash pesante | Cado eccescivo | Redue a potensa e verificâ a sprescion |
| Saldatua debole | Desequilibrio de cado e sprescion | Ottimizza tutti doî insemme . |
| Erto consummo de potensa | Poxiçion de l'indutô errâ | Controllâ o collocamento da bobina |
Errô commun
Tante fabriche rallentan a produçion quande a saldatua a vëgne instabile.
De vòtte questo o l'aggiutta.
De vòtte o rende a saldatua ancon ciù cada.
Un metodo megio o l'é de valuâ:
- Velocitæ de linia
- Potensa HF
- Angolo à V
- Fòrsa de strenze
- Poxiçion da bobina d'induçion
comme un scistema intregou ciufito che cangiâ solo che un parametro. A reçerca a mostra delongo che a qualitæ da saldatua a megioa quande ste variabile vëgnan ottimizæ insemme ciufito che de mainea independente.
Equilibrio Potensa de Saldatua HF e Velocitæ de Linia
Se gh'é unna regolaçion che i operatoî fan ciù de spesso che quæ se segge atro, a l'é l'aumento da potensa de saldatua. Quande unna saldatua a pâ debole ò che unna preuva d'asccianâ a no riesce, a primma reaçion a l'é de spesso d'aumentâ l'impostaçion de potensa HF.
Despiaxei che sta metodologia de spesso a tratta o scintoma ciufito che a caxon.
A qualitæ da saldatua HF a depende da-o relaçion tra l'input de calô e a lestixe de produçion, no solo in sciô poei. O parametro ciave o l'é a quantitæ d'energia consegnâ à ògni metro de striscia. Se a lestixe da linia a cangia sensa unna regolaçion correspondente da potensa, cangian ascì a temperatua da saldatua e a struttua metallurgica. Di studdi an mostrou che o rappòrto tra a potensa de saldatua e a speditessa da linia (fattô d’input de calô), insemme a-a fòrsa de sprescion, o l’à unn’influensa importante in sciâ rescistensa a-a traçion, in sciâ tegna, in sciâ duessa e in sce l’intreghitæ da saldatua.
Perché l'input de cado o l'é importante
L'input de cado o determina se i bòrdi da striscia razzonzan a giusta temperatua de forgiatua avanti d'intrâ inti rolli de sprescion.
Tròppo pöco cado o se traduxe inte un ligamme incompleto.
Tròppo cado o pròvoca unna deslenguâ eccesciva, un lampo instabile e un consummo d'energia inutile.
L'obiettivo o l'é . no temperatua mascima, ma a corretta temperatua a-a corretta speditessa de produçion ..
| Scintomo | Causa probabile | Regolaçion consciderâ |
|---|---|---|
| Saldatua à freido | Input de calô tròppo basso | Aumentâ a potensa ò redue a speditessa |
| Bruxo-attraverso | Input de calô tròppo erto | Redue a potensa ò aumentâ a speditessa |
| Flash pesante | Cado eccescivo | Redue a potensa e verificâ a sprescion |
| Saldatua debole | Desequilibrio de cado e sprescion | Ottimizza tutti doî insemme . |
| Erto consummo de potensa | Poxiçion de l'indutô errâ | Controllâ o collocamento da bobina |
Errô commun
Tante fabriche rallentan a produçion quande a saldatua a vëgne instabile.
De vòtte questo o l'aggiutta.
De vòtte o rende a saldatua ancon ciù cada.
Un metodo megio o l'é de valuâ:
- Velocitæ de linia
- Potensa HF
- Angolo à V
- Fòrsa de strenze
- Poxiçion da bobina d'induçion
comme un scistema intregou ciufito che cangiâ solo che un parametro. A reçerca a mostra delongo che a qualitæ da saldatua a megioa quande ste variabile vëgnan ottimizæ insemme ciufito che de mainea independente.
Regolâ correttamente a fòrsa de sprescion
Tante persoñe presumman che i rolli de sprescion serran solo che o tubo.
De fæto, exeguiscian uña de fonçioin ciù importante inte tutto o proçesso de saldatua.
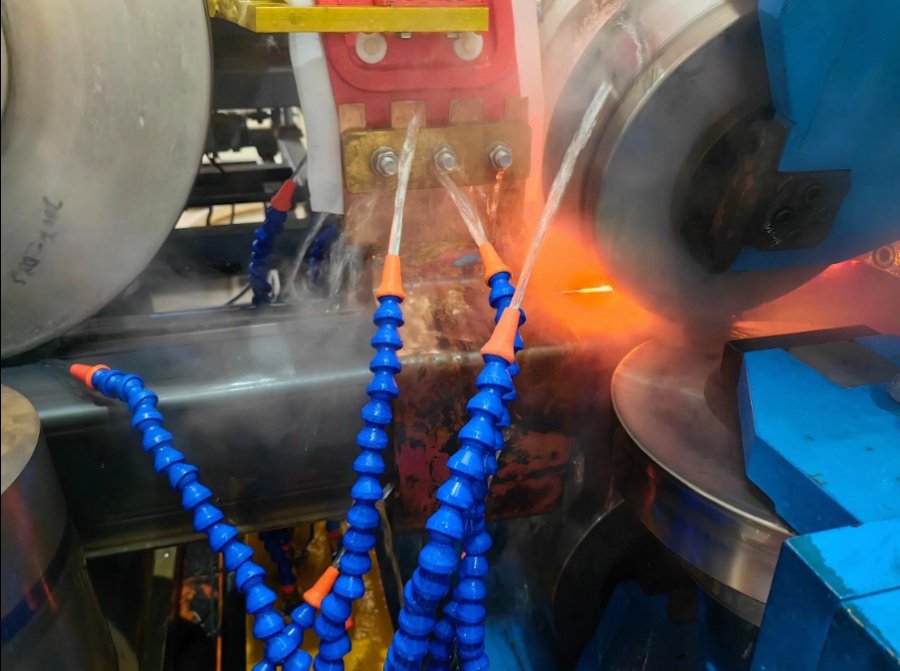
I rolli de sprescion forzan i bòrdi da striscia rescädâ insemme, tanto che sforsan i òscidi deslenguæ e i contaminanti feua da zöna de saldatua.
Sensa unna prescion desturbâ assæ, fiña i bòrdi de strisce perfettamente rescädæ no peuan produe unna saldatua sonora.
Pe contra, unna streita eccesciva a crea un lampo inutile, unna reduçion da miagia e unn’instabilitæ dimenscionale. A reçerca e a prattica industriale indican segge che a qualitæ da saldatua a l'é controllâ da l'equilibrio tra l'input de calô e a fòrsa de sprescion, no solo che da nisciun di doî parametri.
Cosa succede con tròppo pöco spremuo?
Unna sprescion insuffiçiente a peu produe:
- Cuxe averte
- Saldatue à freido
- Incluxoin d’òscido
- Ligamme metallurgico debole
- Pescima prestaçion d'asccianamento
Sti difetti chì peuan no ëse vixibili de botto, ma de spesso compariscian durante e preuve idrostatiche ò into serviçio.
Cosa succede con tròppo spremuo?
A prescion eccesciva a peu provocâ:
- Grande flash esterno
- Crescita de flash interna
- Ascidiâ a miagia
- Deformaçion do cannæ
- Aumento de l'usura do rollo
- Costi de fonçionamento ciù erti
L'obiettivo o l'é d'applicare unna fòrsa desturbâ assæ pe scorrî e impuritæ sensa deformâ o canno.
Conscigli prattichi pe l'aggiustamento
I operatoî con esperiensa pe commun:
- Osserva a scimmetria do lampo.
- Controllâ l'apparensa da linia çentrale da saldatua.
- Controllâ i exiti di test d'asccianamento.
- Verificâ o spessô da miagia.
- Confrontâ o consummo de corrente avanti e dòppo e regolaçioin.
I cangiamenti piccin pe-o sòlito produxan di exiti megio che e correçioin grende.
Tabella de resoluçion di problemi
| Osservaçion | Causa poscibile | Soluçion |
|---|---|---|
| Cuxia averta | Bassa streita | Aumentâ a prescion |
| Flash grande | Stremî de ciù | Redue a prescion |
| Miagia sottî | Eccescivo sciäto | Regolâ o spaçio pe-o rollo |
| Saldatua debole | Povero sciätou | Ottimizza a spremua e o cado insemme . |

Regolâ correttamente a fòrsa de sprescion
E barre de ferrite (impeditoî) son tra i consummabili ciù pöco cäi inte un scistema de saldatua HF, e ascì an unna gran influensa in sciâ reisa da saldatua.
A seu finalitæ a l’é de conçentrâ o campo magnetico drento do canno de mòddo che ciù energia elettrica a razzonze i bòrdi da striscia incangio de ëse persa in gio a-a çirconferensa do canno.
Quande a prestaçion da ferrita a diminuisce, i operatoî de spesso compensan con aumentâ a potensa de saldatua, con aumentâ o consummo d’elettriçitæ sensa resòlve a caxon a-a base. O materiale de ferrite, a geometria, o refrescamento e o poxiçionamento influensan tutti a conçentraçion de corrente e l’effiçensa complesciva da saldatua.
Cosa succede con tròppo pöco spremuo?
Unna sprescion insuffiçiente a peu produe:
- Cuxe averte
- Saldatue à freido
- Incluxoin d’òscido
- Ligamme metallurgico debole
- Pescima prestaçion d'asccianamento
Sti difetti chì peuan no ëse vixibili de botto, ma de spesso compariscian durante e preuve idrostatiche ò into serviçio.
Cosa succede con tròppo spremuo?
A prescion eccesciva a peu provocâ:
- Grande flash esterno
- Crescita de flash interna
- Ascidiâ a miagia
- Deformaçion do cannæ
- Aumento de l'usura do rollo
- Costi de fonçionamento ciù erti
L'obiettivo o l'é d'applicare unna fòrsa desturbâ assæ pe scorrî e impuritæ sensa deformâ o canno.
Conscigli prattichi pe l'aggiustamento
I operatoî con esperiensa pe commun:
- Osserva a scimmetria do lampo.
- Controllâ l'apparensa da linia çentrale da saldatua.
- Controllâ i exiti di test d'asccianamento.
- Verificâ o spessô da miagia.
- Confrontâ o consummo de corrente avanti e dòppo e regolaçioin.
I cangiamenti piccin pe-o sòlito produxan di exiti megio che e correçioin grende.
Tabella de resoluçion di problemi
| Osservaçion | Causa poscibile | Soluçion |
|---|---|---|
| Cuxia averta | Bassa streita | Aumentâ a prescion |
| Flash grande | Stremî de ciù | Redue a prescion |
| Miagia sottî | Eccescivo sciäto | Regolâ o spaçio pe-o rollo |
| Saldatua debole | Povero sciätou | Ottimizza a spremua e o cado insemme . |
Ispeçionâ Barre de ferrite De frequente
Barre de ferrite (impeditoî) son tra i consummabili ciù pöco cäi inte un Sistema de saldatua HF, eppure an unna gran influensa in sce l’effiçensa da saldatua.
A seu finalitæ a l’é de conçentrâ o campo magnetico drento do canno de mòddo che ciù energia elettrica a razzonze i bòrdi da striscia incangio de ëse persa in gio a-a çirconferensa do canno.
Quande a prestaçion da ferrita a diminuisce, i operatoî de spesso compensan con aumentâ a potensa de saldatua, con aumentâ o consummo d’elettriçitæ sensa resòlve a caxon a-a base. O materiale de ferrite, a geometria, o refrescamento e o poxiçionamento influensan tutti a conçentraçion de corrente e l’effiçensa complesciva da saldatua.
Segni che a ferrite a l'à de beseugno d'unn'ispeçion
- Ferrite sciätâ
- Estremmitæ usâ
- Segmenti rotti
- Descoloraçion da-o surriscaldamento
- Reduçion de l'effiçensa de saldatua
- Aumento do carrego do generatô
Poxiçion corretta da ferrita
Un bon poxiçionamento o veu dî:
- Vixin à l'apixe da saldatua .
- Çentrou drento do tubo
- Stabile durante a produçion
- Refrescou adeguatamente
Unna scarsa poxiçionaçion a redue a reisa magnetica e a pròvoca un rescädamento despægio.
Lista de contròllo de l'ispeçion giornaliera
✓ Longhixe da ferrita
✓ Diametro da ferrita
✓ Creppe de superfiçie .
✓ Flusso d'ægua de raffreddamento
✓ Allineamento de ferrite
✓ Temperatua
L'ispeçion de routine de spesso a l'impedisce de interruçioin de produçion inatteise.

Mantegnî a speditessa de linia stabile
Sciben che i moderni moin à cannæ fonçioñan con di contròlli PLC e servo, e fluttuaçioin da speditessa da linia arrestan unna vivagna commun de qualitæ de saldatua incoerente.
Ògni cangio de speditessa o cangia o tempo à dispoxiçion pe-o rescädamento.
Se a potensa a l’arresta invariâ tanto che a speditessa a l’aumenta:
- L'input de calô o se diminuisce.
- I bòrdi da striscia no peuan razzonze a temperatua de forgiatua.
Se a speditessa a se diminuisce:
- L'input de calô o monta.
- O surriscaldamento o vëgne ciù probabile.
O mantegnî unna speditessa de produçion stabile o l’é donca tanto importante comme a seleçion do corretto livello de potensa.
Cause da fluttuaçion da speditessa
- Instabilitæ do motô
- Inconscistensa de l'accumulatô
- Giunçion de l'estremitæ de bobina
- Problemi d'accordo do PLC
- Trascinaçion mecanica
Megio prattiche
- Evita l'acceleraçion frequente.
- Mantegnî e unitæ scincronizzæ.
- Controllâ e tendense do consummo d'energia.
- Revixonâ i dæti de produçion dòppo ògni bobina.
Megioâ l'effiçensa do refreidamento
O refrescamento o comensa subito dòppo i rolli de spremuo.
O seu propòxito o no l’é solo che de redue a temperatua, ma ascì de stabilizzâ a microstruttua da saldatua primma de dimenscionâ.
Un scarso refrescamento o peu produe:
- Tenscion ch'a l'arresta
- Instabilitæ dimenscionale
- Distorscion
- Durezza reduta
O refreidamento o l’é importante o mæximo pe-e barre de ferrite e e bobine d’induçion. A prestaçion da ferrita a diminuisce a-a spedia se e temperatue de fonçionamento vëgnan eccescive, cösa ch’a rende essençiæ o corretto flusso e a filtraçion do refrigerante.
Caratteristiche de un scistema de refreidamento efficaçe
- Distribuçion uniforme de l'ægua
- Prescion stabile
- Refrigerante filtrou netto
- Poxiçion corretta de l’uggello
- Flusso adeguou in gio a-a cuxia de saldatua
Lista de contròllo do scistema de refrigeraçion
| Articolo d'ispeçion | Frequensa |
|---|---|
| Prescion de l'ægua | Ògni turno . |
| Blocco de bozze | Cotidian |
| Temperatua de l'ægua | Continuo |
| Nettezza do filtro | Settemañale |
| Raffreddamento a-a bobina | Cotidian |
| Refrescamento da ferrite | Cotidian |
Caso de produçion reale: comme unna regolaçion picciña a l'à reduto i difetti de saldatua de ciù de l'80%
Un di ciù gren fäsci idei inta saldatua à HF o l’é che ògni difetto de saldatua o domanda ciù potensa de saldatua. Inta prattica, tanti problemi de qualitæ ne vëgnan da l'interaçion tra ciù parametri de proçesso ciufito che da unna mancansa de cado.
Sfondo do caxo
Un produttô de cannæ d'äsâ ch'o produxe Cannæ d'acciaio a-o carbònio de 50 × 50 × 2,0 mm esperimentou:
- Frequenti fallimenti de preuve d'asccianamento
- Perdia idrostatica casuale
- Grande flash de saldatua esterna
- Aumento do consummo d'energia
- Tasso de rottami ciù erto do 6%
A squaddra de manutençion a l'à aumentou a-o comenso a potensa de saldatua HF ciù vòtte.
Despiaxei che o tasso de difetti o l'é vegnuo ancon ciù grave.
Reçerca inzegneristica
Dòppo avei ispeçionou a seçion de saldatua completa, i inzegnê an identificou diversci fattoî ch’an contribuio:
- Fòrsa de sprescion eccesciva
- Angolo à V un pittin stramesuou
- Barre de ferrite usâ
- Presentaçion instabile do bòrdo da striscia
Ògni problema da solo o paiva ciù piccin, ma insemme an interrotto a stabilitæ da saldatua.
Açioin correttive
In cangio de aumentâ torna a potensa, a squaddra:
- Prescion de sprescion reduta
- Regolou l'angolo V
- Sostituie e barre de ferrite consummæ
- Guida a striscia corretta
- Potensa de saldatua reequilibrâ co-a speditessa de linia
Resultati
Drento de un turno de produçion:
| KPI | Avanti | Dòppo |
|---|---|---|
| Tasso de rottami | >6% | |
| Tasso de passaggio d'asccianamento | Instabile | Stabile |
| Apparensa da saldatua | Variabile | Coerente |
| Consummo de potensa | Erto | Reduto |
| Stabilitæ de produçion | Fermæ frequenti | Continuo |
Erroî commun de saldatua HF
Anche di operatoî con esperiensa peuan cazze inte de abitudini che reduxan a qualitæ da saldatua.
Errô 1: Aumentâ a potensa pe ògni difetto
No tutti i difetti de saldatua son provocæ da un cado insuffiçente.
E saldatue debole peuan incangio resultâ da:
- Angolo à V errou
- I bòrdi de striscia pövei
- Bassa fòrsa de sprescion
- Deterioramento da ferrita
Errô 2: Ignorâ a qualitæ da striscia
Anche un saldatô HF premium o no peu compensâ:
- Bave pesante
- Contaminaçion de l'euio
- Ruggia
- Discordansa de bordi
A qualitæ da striscia ch'a l'arriva a l'é o fondamento da qualitæ da saldatua.
Errô 3: No ispeçionâ mai e barre de ferrite
E barre de ferrite perdan pittin à pittin a reisa pe mezo de:
- Crepâ
- Scosso termico
- Usura mecanica
I operatoî de spesso compensan con aumentâ l'energia, con portâ à di costi ciù erti de l'energia incangio de destrigâ o problema reale.
Errô 4: deuviâ solo l'ispeçion vixiva
Unna saldatua a peu comparî liscia à l'esterno tanto ch'a contëgne:
- Incluxoin d’òscido
- Mancansa de fuxon
- Creppe do gancio
- Saldatue à freido
A produçion moderna a dovieiva combinâ:
- Ispeçion vixiva
- Prova d'asccianamento
- Prova idrostatica
- Test de corrente à vortixe ò à ultrasoin
Errô 5: Regolâ ciù parametri a-o mæximo tempo
Cangiâ:
- Potensa HF
- Fòrsa de strenze
- Velocitæ de linia
- Rolli de guidda
into mæximo tempo o rende squæxi imposcibile a resoluçion di problemi.
Unna metodologia disciplinâ – cangiâ un parametro, registrâ o resultato e dapeu passâ à l’atro – a l’aggiutta à identificâ a vea caxon de reixe.
H2. Difetti e soluçioin commun de saldatua HF
Unna raxon pe-a quæ i motô de reçerca d’IA tante vòtte mettan feua di articoli tecnichi a l’é a presensa de tabelle diagnòstiche curte.
A matrixe ch’a vëgne apreuvo a ressumme i difetti de saldatua HF ciù frequenti.
| Difetto | Causa tipica | Soluçion consciderâ |
|---|---|---|
| Cuxia averta | Bassa fòrsa de sprescion | Aumentâ a prescion desturbou |
| Saldatua à freido | Input de calô insuffiçente | Aumentâ a potensa ò redue a speditessa |
| Bruxo-attraverso | Cado eccescivo | Redue a potensa |
| Incluxon de l’òscido | Bòrdi de striscia brutta | Megioâ a preparaçion da striscia |
| Crepa do gancio | Pescimo angolo à V ò discrepansa de strisce | Regolâ a seçion de formaçion |
| Flash grande | Strenzo eccescivo | Redue a fòrsa de sprescion |
| Flash interno | Sciortî incorretto | Ottimizza o spaçio pe-i rollo |
| Poroxitæ | Òlio ò umiditæ . | Nettezzâ a striscia avanti de saldâ |
| Crepa de bordo | Pescima qualitæ de strisce | Megioâ o materiale ch'o l'arriva |
| Offset de saldatua | Desallineamento de strisce | Corretti i rolli de guidda |
Sti difetti son influensæ pe-o sòlito da unna combinaçion de speditessa de saldatua, fòrsa de sprescion, input de calô, allineamento de strisce e condiçioin di bòrdi ciufito che da un parametro sencio.
Lista de contròllo di parametri de saldatua HF conscigliæ
Unna revixon giorno dòppo giorno di parametri a l'aggiutta à mantegnî a coerensa do proçesso.
| Parametro | Controllo conscigliou |
|---|---|
| Larghezza da striscia | Stabile |
| Spessore da striscia | Drento da tolleransa |
| Bordo da striscia | Netto |
| Angolo à V | Coerente |
| Bobina d'induçion | Çentrou |
| Barra de ferrite | Boñe condiçioin |
| Potensa HF | Stabile |
| Velocitæ de linia | Constante |
| Fòrsa de strenze | Equilibrâ |
| Acqua de raffreddamento | Adeguou |
| Dimenscion do tubo finio | Verificâ |
A registraçion de sti valoî cangio pe cangio a rende ciù façile relevâ e tendense avanti che i difetti vëgnan cäi.
Domande frequente (FAQ)
Quæ o l’é o fattô ciù importante ch’o l’influisce in sciâ qualitæ da saldatua HF?
No gh'é un fattô sencio. E saldatue d’erta qualitæ an de beseugno de unna combinaçion equilibrâ de qualitæ de strisce, preçixon de formaçion, angolo à V, input de calô, fòrsa de sprescion, condiçioin de ferrite e refrescamento.
Perché a mæ saldatua a no passa a preuva d'asccianamento ma a passa a preuva de l'idro?
I test idrostatichi contròllan sorviatutto a perdia sotta prescion, incangio o test d'asccianamento o l'astimma a ductilitæ e l'intreghitæ do ligamme metallurgico. Di difetti ascoxi comme e incluxoin d’òscido ò a mancansa de fuxon peuan sopravive a-e preuve idrostatiche, ma no fonçioñan durante l’asccianâ.
L’aumento da potensa HF o peu megioâ delongo a qualitæ da saldatua?
No. O cado eccescivo o peu accresce o lampo, deformâ a saldatua ò creâ de microstruttue fragile. A qualitæ da saldatua a depende da l'equilibrio input de calô, speditessa de linia e fòrsa de sprescion ciufito che mascimizzâ l'influensa.
Quante vòtte dovieivan ëse sostituie e barre de ferrite?
Ispeçionâ e barre de ferrite tutti i giorni pe-e crenatue, l'usura, o surriscaldamento e a reisa reduta. I intervalli de sostituçion dependan da-o volumme de produçion, da-a qualitæ do materiale e da-e condiçioin de refreidamento ciufito che da un programma fisso.
Perché a qualitæ da saldatua a vëgne tutt’assemme instabile dòppo o cangio de bobine d’äsâ?
Diverse bobine peuan variâ inta chimica, inta qualitæ di bòrdi, inta tolleransa a-a druessa e inte condiçioin da superfiçie. Ste differense peuan domandâ de regolaçioin inta potensa de saldatua, inte l’angolo à V e inta fòrsa de sprescion pe mantegnî unna qualitæ de saldatua coerente.
Lista de contròllo de l'ispeçion da qualitæ giornaliera
□ Bordo da striscia .
□ Allineamento do rollo .
□ Poxiçion do rollo de guidda
□ Angolo à V
□ Uscita do Generatô HF
□ Condiçion da barra de ferrite
□ Poxiçion da bobina .
□ Stremme o Rollo Gap .
□ Acqua de raffreddamento .
□ Flash de saldatua .
□ Diametro do tubo .
□ Spessore da miagia .
□ Apparensa da saldatua .
□ Prova d’asccianamento .
□ Prova de l'idro
□ Ispeçion UT/ECT
Concluxon
A saldatua à erta frequensa a no l’é solo che unna costion de fornî ciù potensa elettrica. Unna cuxia de saldatua segua a ne vëgne da-a prestaçion coordinâ de l'intrego moin à cannæ – da-a preparaçion e a formaçion de strisce a-o rescädamento à induçion, a-a forgiatua à sprescion, a-o refreidamento e a-a dimenscion finale.
I produttoî che razzonzan delongo unn'erta qualitæ de saldatua scompartiscian ciù prattiche:
- Mantegnî i bòrdi da striscia netti e uniformi.
- Controllâ l'angolo à V inte tutta a produçion.
- Equilibrâ l'input de calô co-a speditessa de linia.
- Applica a corretta fòrsa de sprescion.
- Ispeçionâ regolarmente e barre de ferrite.
- Mantegnî i scistemi de refreidamento effiçenti.
- Verificâ a qualitæ da saldatua pe mezo de test de routine.
Trattando a seçion de saldatua comme un proçesso intregou incangio de regolâ di parametri isoæ, i produttoî de cannæ peuan redue o rottamo, megioâ e prestaçioin mecaniche e redue i costi de produçion. A reçerca moderna e l'esperiensa in sciô campo mostran delongo che l'intreghitæ da saldatua a depende da l'interaçion de l'input de cado, da fòrsa de sprescion, da-e condiçioin da striscia e da-a stabilitæ do proçesso.
Appello à l'açion
Megioâ a prestaçion de saldatua do seu mulin à cannæ con MIVI
Se a vòstra linia de produçion a l'esperimenta:
- Fallimenti de preuve d'asccianamento
- Perdia idrostatica
- Saldatue à freido
- Flash de saldatua eccescivo
- Erti tasci de rottami
- Saldatua HF instabile
a nòstra squaddra d’inzegneria a peu aggiuttâ.
MIVI o fornisce de soluçioin complete pe-o moin à cannæ ERW, compreiso:
- Ottimizzaçion do proçesso de saldatua HF
- Resoluçion di problemi do moin à cannæ
- Consigliaçioin pe-e barre de ferrite
- Ottimizzaçion de strumenti à rollo
- Aggiornamenti da linia de produçion
- Sostëgno tecnico à distansa
Contattâ MIVI ancheu pe unna valutaçion profescionale da saldatua HF e descrovî comme megioâ a qualitæ da saldatua, redue i difetti e mascimizzâ a reisa da produçion.
-
1. Quæ o l’é o materiale do tubo che a machina a produxe .
Tubo GI, Tubo d'acciaio, Tubo d'acciaio lieve, Tubo d'acciaio à basso carbònio -
2. L'é poscibile personalizzâ l'apparecchiaçion segondo a domanda do cliente?
-
3. Gh'é di çertificati?
-
4. Quæ o l’é o metodo de pagamento?
-
5. Cosa l'é o post-serviçio ch'o fornisce?
-
6. Quande o l’arriverà l’inzegnê?
-
7. Quanto tempo saià l'installaçion e a formaçion do personale?
-
8. Avete un progetto de referensa?
-
9. E i pezzi de recambio?